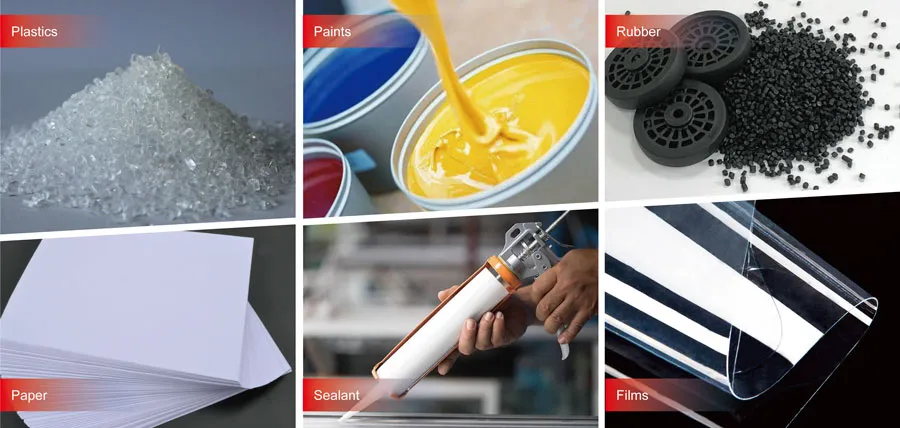
Calciumcarbonat ist ein weit verbreiteter Zusatzstoff für Gummi und Kunststoffe, der die Eigenschaften dieser Materialien verbessert. Dieses vielseitige Mineral erhöht die Festigkeit und Haltbarkeit von Gummi- und Kunststoffprodukten. Es ist ein kostengünstiger Füllstoff, der die Produktionskosten senkt. Darüber hinaus verbessert Calciumcarbonat die Materialeigenschaften und erleichtert das Formen. Seine Verwendung in Automobilteilen und Haushaltsartikeln unterstreicht seinen Wert in der Fertigung. Calciumcarbonat ist unverzichtbar. Es steigert die Leistungsfähigkeit und Nachhaltigkeit von Gummi- und Kunststoffprodukten.
Geometrische Merkmale
Pulverförmige Materialien werden üblicherweise als Füllstoffe in Partikelform eingesetzt. Die Partikel weisen keine einheitliche Form auf. Bei Gummi- und Kunststoffpolymeren beeinflusst die Form der Füllstoffpartikel die Eigenschaften des Füllsystems maßgeblich, insbesondere dessen physikalische und mechanische Eigenschaften. Daher sollte der Partikelform der pulverförmigen Materialien bei der Verwendung höchste Priorität eingeräumt werden.
Bei flockigen Partikeln wird das Verhältnis von Durchmesser zu Dicke verwendet. Es beschreibt das Verhältnis der Flächengröße (vertikal oder horizontal) zur Dicke der Partikel. Bei faserigen Partikeln wird häufig das Aspektverhältnis herangezogen. Es beschreibt das Verhältnis von Länge zu Durchmesser der Partikel. Calciumcarbonatpartikel sind meist tetraedrisch, hexagonal oder polygonal. Einige weisen unregelmäßige quadratische Formen auf. Die Form beeinflusst maßgeblich die Fließfähigkeit und die Eigenschaften von Gummi- und Kunststoffprodukten.
Partikelgrößen
Ein entscheidender Schritt in der Füll- und Modifizierungstechnik ist die Dispergierung der Pulverpartikel. Diese müssen gleichmäßig in die Gummi- bzw. Kunststoffmatrix eingemischt werden, vergleichbar mit Inseln im Meer. Dies wird als Inselstruktur bezeichnet. Kleinere Partikel verbessern die Eigenschaften eines Füllsystems, sofern sie gleichmäßig dispergiert werden können. Allerdings erhöhen kleinere Partikel die Verarbeitungskosten und erschweren eine gleichmäßige Dispergierung. Daher ist es sehr wichtig, die Größe und Verteilung der Pulverpartikel zu kennen und diese entsprechend den tatsächlichen Anforderungen auszuwählen. Es gibt verschiedene Methoden zur Beschreibung der Größe und Verteilung von Pulverpartikeln. In der Gummi- und Kunststoffindustrie wird häufig die Maschenzahlmethode verwendet.
Es gibt keine einheitliche Benennungsmethode oder Regelung für diese Partikel. Die Partikelgröße entspricht der Maschenweite des Siebs, durch das die Partikel hindurchpassen. Die Maschenweite bezieht sich auf die größte dreidimensionale Größe der spezifizierten Pulverpartikel. Gummi- und Kunststoffprodukte benötigen Calciumpulver mit einer engen Partikelgrößenverteilung. Daher werden die minimalen und maximalen Partikelgrößen klassifiziert und anschließend Produkte innerhalb eines bestimmten Bereichs ausgewählt. Dies gewährleistet die Dispersion, Transparenz, mechanischen Eigenschaften und Ölabsorptionsfähigkeit der Produkte.
Spezifische Oberfläche
Unterschiedliche Füllstoffpartikel weisen unterschiedliche Oberflächenrauigkeiten auf. Bei Partikeln gleichen Volumens hängt ihre Oberfläche von ihrer Form und Rauigkeit ab. Die Kugel besitzt die kleinste Oberfläche. Die spezifische Oberfläche ist die Oberfläche des Füllstoffs pro Masseneinheit. Sie steht in Zusammenhang mit der Affinität zwischen Füllstoff und Harz und beeinflusst zudem die Kosten und den Aufwand der Füllstoffverarbeitung.
Oberflächenenergie
Die Oberflächenenergie von Füllstoffpartikeln beeinflusst deren Dispersion im Matrixharz. Bei gleichbleibender Oberfläche begünstigt eine höhere Oberflächenenergie die Agglomeration und erschwert die Dispersion. Die Reduzierung der Oberflächenenergie ist daher eines der Hauptziele bei der Behandlung der Füllstoffoberfläche.
Dichte von Calciumcarbonat für Gummi und Kunststoffe
Die Dichte des Füllstoffs hängt vom Stapelzustand der Füllstoffpartikel ab. Leichtes Calciumcarbonat ist spindelförmig, schweres Calciumcarbonat hingegen bruchstückhaft und steinartig. Im Stapelzustand entstehen Zwischenräume zwischen den Partikeln. Das Volumen des leichteren Calciumcarbonats ist deutlich größer als das des schwereren. Daher ist leichtes Calciumcarbonat weniger dicht als schweres. Das bedeutet jedoch nicht, dass leichtes Calciumcarbonat leicht und schweres Calciumcarbonat schwer ist. Ihre Einzelpartikeldichten unterscheiden sich nur geringfügig: 2,4–2,7 g/cm³ für leichtes und 2,7–2,9 g/cm³ für schweres Calciumcarbonat. Bei der Füllung von Kautschuk und Kunststoffen spielt die Füllstoffdichte eine wichtige Rolle, da sie die Gesamtdichte des Füllsystems beeinflusst. Auch die Form der Füllstoffe in der Polymermatrix ist relevant: Sind sie agglomeriert? Bestehen Zwischenräume zwischen den Füllstoffen und den Polymermolekülen?
Ölabsorptionswert
Der Ölabsorptionswert gibt die Menge an Dioctylester (DOP) an, die eine Masseneinheit Füllstoff aufnehmen kann. In Gummi- und Kunststoffpolymerprodukten mit Weichmachern führt ein hoher Ölabsorptionswert des Füllstoffs zu einem erhöhten Weichmacherbedarf. Der Ölabsorptionswert des Füllstoffs hängt von seiner Partikelgröße, -verteilung und Oberflächenstruktur ab. Leichtes Calciumcarbonat weist einen um ein Vielfaches höheren Ölabsorptionswert auf als schweres Calciumcarbonat. Um in Harzen die gleiche Weichmacherwirkung zu erzielen, sollte schweres Calciumcarbonat verwendet werden. Dadurch kann die benötigte Weichmachermenge reduziert werden. Schweres Calciumcarbonat benötigt üblicherweise einen Ölabsorptionswert von unter 65 ml/100 g.
Härte von Calciumcarbonat für Gummi und Kunststoffe
Der Härte Füllstoffpartikel weisen eine duale Natur auf. Hochharte Füllstoffe können die Verschleißfestigkeit von Gummi und Kunststoff verbessern. Sie können jedoch auch zu erheblichem Verschleiß an Verarbeitungsanlagen und Formen führen. Dies ist auf die Zugabe hochharter Füllstoffe zurückzuführen. Bei starkem Verschleiß und damit verbundenen hohen wirtschaftlichen Verlusten wird der Einsatz von Füllstoffen infrage gestellt. Die Mohs-Härte ist ein relativer Vergleich der Ritzfähigkeit verschiedener Materialien. Die Mohs-Härte des menschlichen Fingernagels beträgt 2; er kann Talkum ritzen, ist aber gegen Kalzit machtlos.
Natürlich verursachen Füllstoffe unterschiedlicher Härte auch unterschiedlichen Verschleiß an den Verarbeitungsanlagen. Bei gleicher Härte des Füllstoffs führen größere Partikel zu stärkerem Verschleiß der Metalloberfläche der Verarbeitungsanlage. Ab einer bestimmten Größe stabilisiert sich der Verschleiß.
Die Verschleißintensität hängt auch vom Härteunterschied zwischen den beiden Schleifmitteln ab. Im Allgemeinen gilt: Ist die Metallfestigkeit 1,25-mal höher als die Härte des Schleifmittels, ist der Verschleiß gering. Liegt die Metallfestigkeit zwischen dem 0,8- und 1,25-Fachen der Schleifmittelhärte, ist der Verschleiß mittel. Ist die Metallfestigkeit hingegen nur 0,8-mal niedriger, ist der Verschleiß hoch. Beispielsweise wird für Zylinder und Schnecke von Extrudern für Gummi und Kunststoffe der legierte Stahl 38CrMoAl verwendet. Nach dem Nitrieren erreicht er eine Vickershärte von 800–900. Bei hohem Calciumgehalt liegt diese bei etwa 140. Der Einsatz eines Extruders für Gummi und Kunststoffe mit Calciumcarbonat führt zu Verschleiß.
Es ist jedoch kaum wahrnehmbar, zumindest tolerierbar. Die Vickershärte von Flugasche-Glasperlen und Quarzsand liegt über 1000. Gummi und Kunststoffpolymere würden nitrierten Stahl stark abnutzen. Nach der Verarbeitung von Dutzenden Tonnen Material wäre die etwa 0,4 mm dicke Nitridschicht der Schnecke verschwunden. Durch Nitrieren lässt sich die Vickershärte von Stahl 45 auf etwa 2000 erhöhen. Eine mit denselben Glasperlen oder Quarzsand gefüllte Schnecke weist nur geringen Verschleiß auf. Dieser ist vergleichbar mit dem Verschleiß durch schwere Calciumcarbonate auf nitriertem Stahl.
Weiße von Calciumcarbonat für Gummi und Kunststoffe
Der Weißgrad des Füllstoffs ist entscheidend. Er beeinflusst Farbe und Aussehen der gefüllten Gummi- und Kunststoffprodukte. Generell gilt: Je höher der Weißgrad, desto geringer der Einfluss auf die Farbe. Er wirkt sich lediglich auf die Farbsättigung aus. Vollkommen transparente Füllstoffe gibt es derzeit nicht. Daher sind gefüllte Gummi- und Kunststoffpolymere oft undurchsichtig. Ist der Füllstoff nicht weiß oder weist er andere Farben auf, lassen sich nur schwarze oder dunkle Gummi- und Kunststoffpolymerprodukte herstellen.
Brechungsindex
Gummi und Kunststoffpolymere weisen sehr unterschiedliche Brechungsindizes auf. Der Brechungsindex von Gummi und Kunststoffpolymeren liegt im Allgemeinen bei etwa 1,50–1,60. Besitzt der Pulverfüllstoff einen ähnlichen Brechungsindex wie die Gummi- oder Kunststoffmatrix, so führt dies zu einer geringen Lichtabschirmung. Andernfalls bewirken gefüllte Gummi- und Kunststoffpolymere eine starke Lichtabschirmung. Die meisten Mineralien weisen mehr als einen Brechungsindex auf.
Salz ist beispielsweise ein typischer kubischer Kristall. Glas ist ein typischer isotroper, nichtkristalliner, amorpher Stoff. Kristalle wie Calcit und Quarz besitzen zwei gleich lange Nebenachsen. Diese stehen senkrecht zur dritten (Haupt-)Achse. Breitet sich Licht entlang der Längsachse aus, ändert sich seine Ausbreitungsgeschwindigkeit nicht. Breitet es sich jedoch in andere Richtungen aus, spaltet es sich in zwei Strahlen auf. Da diese unterschiedliche Geschwindigkeiten aufweisen, ergeben sich zwei Brechungsindizes. Die Brechungsindizes von Calcit betragen 1,658 und 1,486, die von Quarz 1,553 und 1,554.
Absorption und Reflexion des Lichts
Ultraviolettes Licht kann Polymermakromoleküle abbauen. Der Wellenlängenbereich von ultraviolettem Licht liegt zwischen 0,01 und 0,4 µm. Ruß und Graphit absorbieren Licht in diesem Wellenlängenbereich. Daher können sie als Füllstoffe das gefüllte Polymer vor UV-Abbau schützen. Einige Substanzen absorbieren ultraviolettes Licht und wandeln kurzwelliges UV-Licht durch Reemission in langwelliges sichtbares Licht um. Als Füllstoff können sie UV-Strahlen blockieren und sichtbares Licht verstärken. Infrarotstrahlung sind Lichtwellen mit einer Wellenlänge von 0,7 µm oder mehr. Manche Füllstoffe können Lichtwellen in diesem Wellenlängenbereich absorbieren oder reflektieren. Füllstoffe in Gewächshausfolien, wie Glimmer und Kaolin, reduzieren die Infrarotdurchlässigkeit. Zu diesen Füllstoffen gehört auch Talkumpuder. Dies verbessert die Wärmedämmung der Folien erheblich.
Elektrische Eigenschaften
Metalle sind hervorragende elektrische Leiter. Daher kann die Verwendung von Metallpulver als Füllstoff die elektrischen Eigenschaften von gefülltem Gummi und Kunststoff beeinflussen. Bei geringen Füllstoffmengen, wenn das Harz jedes Metallpartikel umhüllt, ändern sich die elektrischen Eigenschaften nicht sprunghaft. Die Eigenschaften des gefüllten Gummis und Kunststoffs verändern sich erst, wenn der Füllstoff mit den Metallpartikeln in Kontakt kommt. Dies führt zu einer deutlichen Reduzierung des spezifischen Widerstands. Mineralische Füllstoffe sind elektrische Isolatoren.
Sie sollten die elektrischen Eigenschaften von Gummi und Kunststoffpolymeren nicht beeinträchtigen. Die Umgebung führt zur Kondensation einer Wassermolekülschicht auf den Füllstoffpartikeln. Die Oberflächeneigenschaften des Füllstoffs beeinflussen die Bindung der Wassermoleküle. Bindungsform und -stärke variieren mit den Oberflächeneigenschaften. Daher können die elektrischen Eigenschaften der Füllstoffe im Harz von denen der Füllstoffe allein abweichen. Auch beim Zerkleinern und Mahlen können sich Füllstoffe statisch aufladen. Dies ist auf das Aufbrechen von Valenzbindungen zurückzuführen. Insbesondere bei der Herstellung ultrafeiner Füllstoffe bilden sich adsorbierte Aggregate.
Feuchtigkeit von Calciumcarbonat für Gummi und Kunststoffe
Calciumcarbonat absorbiert Wasser nur schwer, da es kein Struktur- oder Kristallwasser enthält. Im üblichen Erzabbau sind die Pulverpartikel jedoch sehr klein und nehmen daher leicht Feuchtigkeit auf. Gummi und Kunststoffpolymere haben sehr geringe Feuchtigkeitsanforderungen. Der Standardwert liegt bei 0,51 TP3T oder darunter. In der Praxis muss der Feuchtigkeitsgehalt ≤ 0,31 TP3T betragen. Je niedriger der Wassergehalt, desto geringer ist der Einfluss auf Gummi- und Kunststoffpolymerprodukte.
Eigenschaften verschiedener Calciumcarbonat-Mahlmühlen
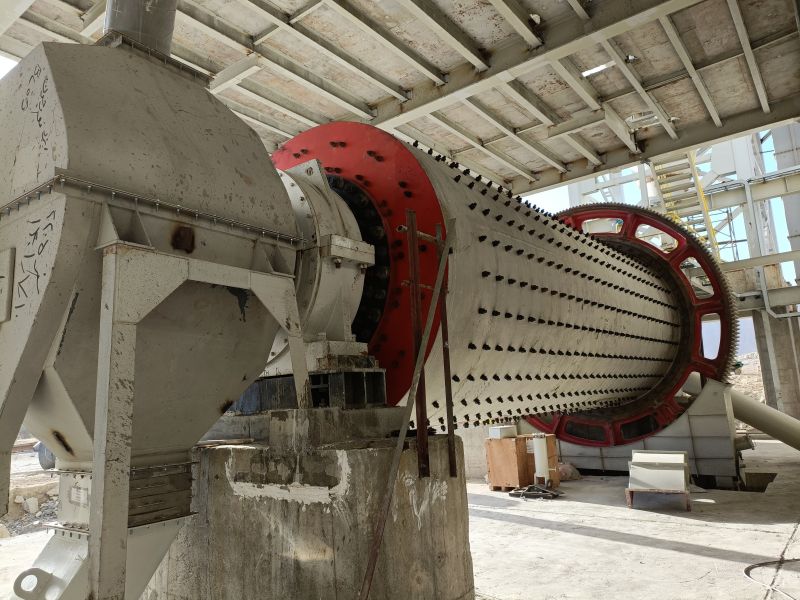
Produktionslinie für Kugelmühlen und Klassierung zur Herstellung von Calciumcarbonatpulver
Kugelmühlen werden häufig mit Sichtern zu einer kompletten Produktionslinie kombiniert. Sie produzieren hauptsächlich D97- und 5 bis 45 µm-gemahlenes Calciumcarbonatpulver sowie ultrafeines Pulver. Die Leistung variiert je nach Kugelmühlenmodell. Im Allgemeinen liegt die Jahresleistung einer Kugelmühle zwischen 10.000 und 200.000 Tonnen.
Die fortschrittliche Technologie und die qualitativ hochwertigen Produkte haben dem Unternehmen bei Nutzern im mittleren bis gehobenen Preissegment Anerkennung eingebracht. Der stabile Betrieb trägt zusätzlich zu seinem guten Ruf bei.
Mikro-Pulverwalzenmühle zur Herstellung von Calciumcarbonatpulver
Wie der Name schon sagt, zerkleinert die Mikropulver-Walzenmühle Materialien. Dies geschieht durch Walzen und Mahlen mit ihren mehrlagigen Ringwalzen. Sie wird hauptsächlich zur Herstellung von ultrafeinem Pulver mit einer Partikelgröße von 8–45 µm eingesetzt.
Unsere gängigen Mikropulver-Walzenmühlenmodelle verfügen über 21, 28 oder 34 Walzen. Je größer die Anzahl der Mahlwalzen, desto höher die Ausbeute.